
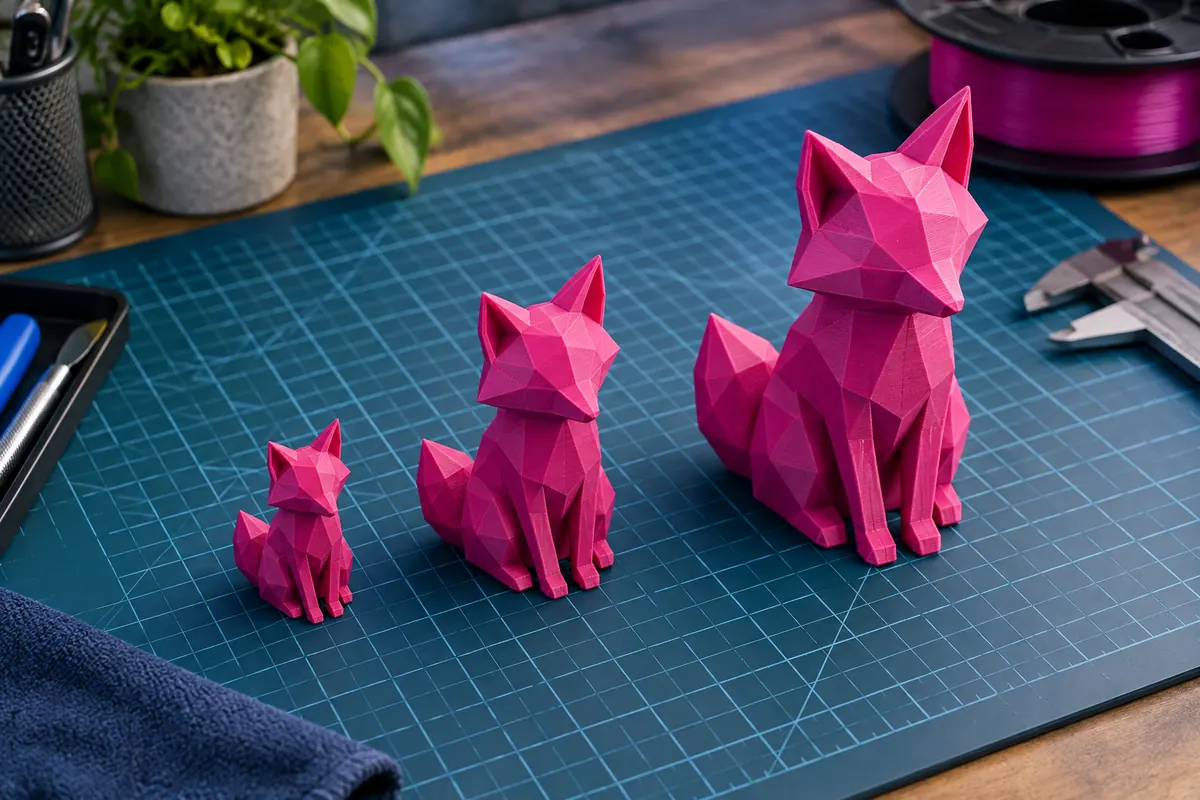
Fachliche Einordnung
Nutze einheitliche Skalierung für Proportionen und prüfe jede Verbindung. Getrennte Achsen verzerren Löcher, Winkel und Passungen. Zoll zu Millimeter nutzt 25,4; ohne Nachweis kann das eine bereits richtige Datei drastisch vergrößern.
Doppelte Größe verachtfacht das Volumen
Werte als Tabelle
| Vergleich | × |
|---|---|
| Länge | 2 |
| Fläche | 4 |
| Volumen | 8 |
Praktisches Vorgehen
Slice Stützen, Wände und Dauer nach Größenänderung neu. Geometrisches Volumen wächst kubisch, Druckverbrauch hängt aber von Hüllen und Infill ab. Ein verkleinertes Modell kann Details verlieren, die ursprünglich zuverlässig druckten.
Rechnung und Einheiten
Faktor = Ziel/Bezug. Maße wachsen mit Faktor; Vollvolumen mit Faktor³ beziehungsweise sx × sy × sz bei getrennten Achsen.
Nachvollziehbares Beispiel
40 × 20 × 10 mm mit Faktor 1,5 werden zu 60 × 30 × 15 mm; Vollvolumen wächst um 3,375.
Ergebnis prüfen
Slice Masse und Zeit erneut. Prüfe Wände und Verbindungen; getrennte Skalierung kann runde Löcher elliptisch machen.
Aus bekanntem Bezug skalieren und prüfen
40 mm auf 60 brauchen 60/40 = 1,5 oder 150 %. Verknüpfe Achsen für Proportionen und miss erneut. 60 % würden auf 24 mm schrumpfen. Faktor 25,4 legt Zoll/Millimeter nahe, braucht aber Nachweis; bereits skalierte Exporte und doppelte Umrechnung erzeugen andere Fehler. Bewahre Original und Faktor.
Funktionsdetails skalieren nicht automatisch sicher
0,4 mm Spiel werden bei 50 % zu 0,2, Prozessfehler halbieren nicht zwingend. Wände, Stifte und Schnappbereiche schrumpfen und verschwinden oder werden schwach. Optisch richtige Baugruppe kann klemmen. Konstruiere Passungen bei nötiger Funktion neu und prüfe echtes Material, Orientierung und Profil.
Neu slicen statt alten Verbrauch skalieren
Einheitliches Vollvolumen folgt Faktor³: 1,5 bedeutet 3,375 Volumen. Slicergramm folgen nicht zwingend, da Hüllen und Wandzahl Profilregeln bleiben und Stützen ändern. Slice nach Größe neu, prüfe Vorschau, Kosten, Bestand und Bauraum samt Brim oder Turm. Faktor beschreibt Form, neues Slicing Produktionsbedarf.
Folgen des Skalierungsfaktors
| Skalierung | Originalbreite40 mm | Neue Breite | Vollvolumenfaktor |
|---|---|---|---|
| 50 % | 40 mm | 20 mm | 0,125 |
| 150 % | 40 mm | 60 mm | 3,375 |
| 200 % | 40 mm | 80 mm | 8 |
Prüfliste für Funktionsbaugruppen nach Skalierung
Prüfe nach Faktor aus bekanntem Maß Wände, Löcher, Schnappdetails und Verbindungsspiel. Prozessfehler skaliert nicht zwingend mit Entwurf. Halbiertes Spiel ist daher nicht automatisch druckbar. Eine 0,4-mm-Lücke wird bei 50 % zu 0,2 mm, während gleiche Düse und Maschine weiter eigene Abweichung besitzen. Funktionale Details benötigen eventuell neue CAD-Konstruktion.
Prüfe beide Verbindungsseiten. Ungleichmäßige Achsenfaktoren machen runde Löcher elliptisch und verändern Winkel oder Kontakt. Selbst gleiche Faktoren können flexible Wand zu dünn machen. Bewahre Original und verkleinerte Revision samt Begründung. Sichtbar richtige Oberfläche beweist weder feste Schnappverbindung noch passendes Gleitstück. Nutze repräsentative Passprobe bei echtem Material und Orientierung.
Slice komplett neu und prüfe Gesamtverbrauch, Dauer, Stützen und belegte Platte samt Brim oder Turm. Vollvolumenfaktor ist geometrischer Hinweis statt exakter Druckmassen- oder Zeitmultiplikator. Feste Bahnbreiten, Wandzahlen und supportpflichtige Bereiche ändern Verhältnis. Aktualisiere Kosten und Restbestandsprüfung anhand neuem Auftrag, nicht durch blindes Multiplizieren alter Gramm.
Wurde Einheitsfehler korrigiert, miss bekannten Bezug vor zusätzlicher Wunschgröße erneut. Eine doppelte 25,4-Konvertierung darf nicht als bloß großes Modell durchgehen. Gib Profil und Endmaße in Übergabe an. Ein sauber dokumentierter Faktor hilft später zwischen echter Größenänderung, Einheit und Schrumpfungskompensation zu unterscheiden. Diese getrennten Gründe verhindern unbemerkte mehrfach übereinandergelegte Skalierung.
Kann eine Schnappbaugruppe wie Dekoration skaliert werden?
Einheitlich erhält Proportionen, verändert aber Spiel, Flexibilität und Details, während Prozessfehler ähnlich bleiben. Optisch passende Baugruppe kann klemmen oder brechen. Prüfe Funktionsgeometrie in CAD und teste beide Teile mit echtem Material und Orientierung. Trenne Größenfaktor von Schrumpfungskompensation: erstes ändert Entwurf, zweites gemessenen Produktionseffekt. Mehrfach unerklärt angewandte Faktoren erschweren spätere Fehlersuche.
Ist Geometrievolumen verlässlicher neuer Filamentbedarf?
Es beschreibt ideales Vollvolumen bei gültigem Netz. Infilldruck besitzt profilabhängige Hüllen, sparse Bahnen, Stützen sowie Start oder Spülen; Masse muss nicht kubisch skalieren. Slice nach Größe neu und nutze Gesamtverbrauch für Bestand und Kosten. Prüfe Einheit vor zusätzlichem Faktor sowie Details und Bauraum. Volumenfaktor des Rechners erklärt Geometrie, sagt aber keine exakte Produktionsmenge oder Dauer voraus.