
Fachliche Einordnung
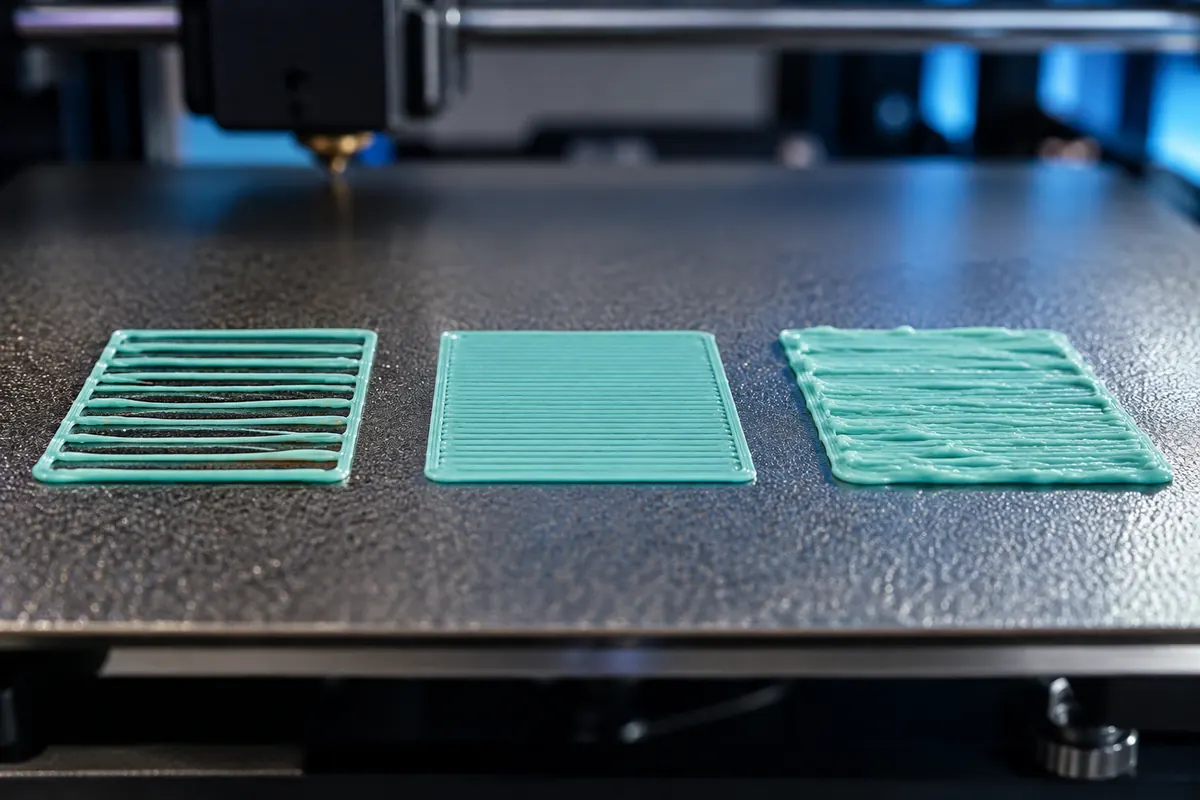
Runde getrennte Stränge deuten auf geringe Abflachung; Kratzen, Wülste und Unterbrechungen können zu geringe Entfernung zeigen. Prüfe Sauberkeit, passende Oberfläche und Herstellerkalibrierung vor Flowänderung. Ein verschmutzter Fleck kann lokalen Nivellierungsfehler imitieren.
Praktisches Vorgehen
Nutze einen kleinen Test im betroffenen Bereich und prüfe vor langen Aufträgen. Automatisch messende Drucker benötigen andere Verfahren als manuelle Z-Offsets. Verwende keinen universellen Offset oder Haftstoff ohne Oberflächenprüfung.
Rechnung und Einheiten
Neuer Faktor = aktueller Faktor × Soll/Istwand. 1,00 bedeutet 100 %; Slicer- und Firmwarefaktoren können sich multiplizieren.
Nachvollziehbares Beispiel
Faktor 1,00, Soll 0,45 mm und Ist 0,47 mm schlagen 0,95745 vor. Drucke erneut und prüfe Oberfläche sowie Maße.
Ergebnis prüfen
Miss abgekühlte Proben mehrfach. Große Korrekturen können Hardware- oder Förderfehler statt eines Flowfehlers anzeigen.
Haftung und Linienform getrennt beobachten
Eine erste Schicht kann nicht haften, getrennte Linien besitzen, Grate bilden oder über das Bett variieren. Beschreibe das Muster vor der Änderung. Fehlende Haftung beweist keine zu hohe Düse, eine raue Fläche keinen falschen Flow. Fotografiere denselben kleinen Test an mehreren Positionen und notiere Platte, Material und Profil. So lassen sich lokale Geometrie und globale Extrusionsfehler besser trennen. Einen klar scheiternden Test abbrechen, statt ein großes Teil auf einer unzuverlässigen Grundlage weiterzudrucken.
Richtige Oberfläche und Vorbereitung prüfen
Verwende die zum Material passende Platte und deren dokumentierte Reinigung oder Trennschicht. Öl, Rückstände und falsche Vorbereitung beeinflussen Haftung unabhängig vom Abstand. Ein allgemeines Lösungsmittel oder Klebemittel passt nicht zu jeder Platte. Prüfe richtigen Sitz und Schmutz darunter, der die Lage verändert. Vergleiche mit gleichem Material und gleichen Bedingungen. Notierte Änderungen verhindern, dass eine bessere Oberfläche fälschlich einer gleichzeitig veränderten Z-Einstellung zugeschrieben wird.
Die tatsächliche Kalibrierung des Druckers verwenden
Befolge den Ablauf für Maschine, Sensor und Firmware statt eines fremden Offsetwerts. Manuell abgestimmte i3-Verfahren und automatisch vermessene Werkzeugsysteme können andere Schritte verlangen. Referenzen und Sensoren nach Anleitung prüfen und reinigen. Wiederholtes Ändern eines globalen Offsets kann lokale Plattenprobleme verdecken. Ist ein Bereich gut und ein anderer schlecht, untersuche das räumliche Muster, bevor ein einzelner Wert als Lösung für die ganze Fläche betrachtet wird.
Linien sorgfältig beurteilen
Getrennte schmale Linien können auf fehlenden Kontakt oder Material hindeuten; Grate und verdrängter Kunststoff auf zu starke Kompression oder Ablage. Das sind Hinweise, keine fertige Diagnose. Vergleiche Einzellinien mit gefüllten Bereichen und den Extrusionsstart. Verschmutzte oder teilweise blockierte Düsen verändern ebenfalls die Form. Breite und Flow wirken zusätzlich. Ändere eine passende Größe im dokumentierten Test und vergleiche erneut. Globalen Materialfluss nicht durch übermäßiges Quetschen der ersten Schicht kaschieren.
Erste-Schicht-Geometrie ausdrücklich betrachten
Höhe, Breite und Geschwindigkeit der ersten Schicht können anders als in normalen Schichten sein. Größere Breite oder Höhe steigert bei gleicher Geschwindigkeit den Materialbedarf. Beispielhaft ergeben 0,50 mm × 0,25 mm × 30 mm/s einen Rechteck-Durchsatz von 3,75 mm³/s. Das ist keine universelle Empfehlung, sondern zeigt Einheiten und Wechselwirkung. Nutze wirkliche Profileingaben und prüfe zuverlässigen Vorschub, bevor jede Lücke als Bettproblem behandelt wird.
Thermische Bedingungen konstant halten
Vergleiche unter wiederholbarer Vorbereitung und Aufheizung. Ein Test vor Abschluss der vorgesehenen Maschinenvorbereitung repräsentiert nicht zwingend den normalen Zustand. Temperatur muss zu Material und Oberfläche passen. Hilft eine Änderung, prüfe gleichzeitig mögliche andere Material- oder Oberflächenfolgen. Gehäuse und Luftzug beeinflussen den Prozess, jede Anpassung muss aber zum gesamten Drucker passen. Unkontrolliertes Erwärmen ersetzt keine Diagnose von Verschmutzung, falscher Kalibrierung oder lokaler Bettabweichung.
Die kleinste begründete Änderung vornehmen
Wähle eine durch Beobachtung gestützte Ursache, führe die passende dokumentierte Korrektur durch und drucke denselben Vergleich erneut. Ein Eckproblem, ein Startproblem und ein flächiger Fehler verlangen nicht automatisch dieselbe Maßnahme. Notiere vorherige und neue Werte. Werden Kontakt besser und Grate stärker, wurde möglicherweise der sinnvolle Bereich überschritten oder eine zweite Ursache ist vorhanden. Die erste Schicht soll im tatsächlich verwendeten Bereich gleichmäßige Platzierung und zuverlässige Haftung besitzen.
Mit dem Produktionsfußabdruck bestätigen
Ein kleines Quadrat in der Mitte kann funktionieren, während ein breites Teil ungeprüfte Bettbereiche erreicht. Prüfe nach der ersten Korrektur relevante Fläche und Haftungsstrukturen. Beurteile Entnahme und Unterseite nach dem Abkühlen. Maximale Haftung ist nicht immer das Ziel; manche Kombinationen brauchen dokumentierte Trennung. Speichere Vorbereitung und Profil gemeinsam. Eine zuverlässige erste Schicht entsteht durch einen wiederholbaren Gesamtablauf und nicht durch einen einzelnen Offset, dessen erfolgreiche Bedingungen nicht festgehalten wurden.
Muster der ersten Schicht trennen
| Muster | Erste Kontrolle | Nicht vorschnell folgern |
|---|---|---|
| Nur ein Bettbereich scheitert | Plattensitz und räumliches Kalibrierungsmuster prüfen. | Ein größerer globaler Flow-Faktor ist nicht automatisch die richtige Änderung für alle Materialien. |
| Linien scheitern überall sofort | Vorbereitung, Kontakt und Vorschub prüfen. | Eine andere Kammertemperatur beseitigt nicht zwingend Verschmutzung, fehlenden Kontakt oder einen unzuverlässigen Extrusionsstart. |
| Guter Beginn, später abgehobene Ecken | Zeitpunkt, Temperaturverlauf und Geometrie prüfen. | Maximale Haftung beweist keine beherrschte Verformung und kann eine ungeeignete Entnahme verursachen. |
Bedeutet fehlende Haftung immer zu großen Abstand?
Nein. Vorbereitung, Materialverträglichkeit, Extrusion und lokale Maschinengeometrie können ähnliche Symptome erzeugen.
Genehmigt ein mittiger Test das gesamte Bett?
Nicht allein. Die Fläche und Positionen des vorgesehenen Auftrags prüfen.