
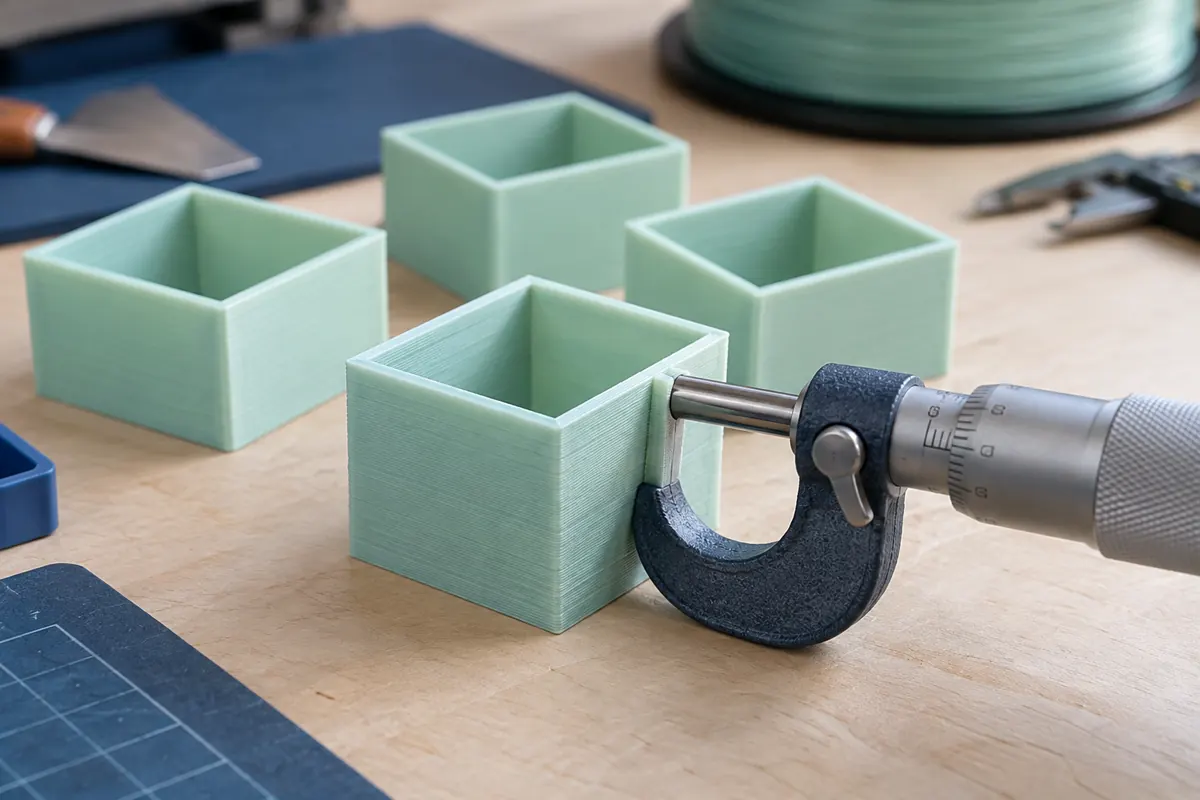
Fachliche Einordnung
Drucke eine kontrollierte Probe, prüfe mehrere abgekühlte Messungen oder dokumentierte Deckflächentests und ändere einen Wert nach dem anderen. Nominale Slicerbreite entspricht nicht automatisch jeder messbaren Breite einer realen abgerundeten Bahn.
Modifikator auf den aktuellen Faktor anwenden
Werte als Tabelle
| Vergleich | Faktor |
|---|---|
| Aktuell | 0,98 |
| +2 % | 0,9996 |
Praktisches Vorgehen
Prüfe den vorgeschlagenen Faktor an einem repräsentativen Teil. Glatte Deckflächen können trotz Maßfehlern entstehen; dünne Wände täuschen grobe Messschieber. Große Faktoren verlangen Prüfung von Verstopfung, Durchmesser, Förderrad und Firmwareflow vor dem Speichern.
Rechnung und Einheiten
Neuer Faktor = aktueller Faktor × Soll/Istwand. 1,00 bedeutet 100 %; Slicer- und Firmwarefaktoren können sich multiplizieren.
Nachvollziehbares Beispiel
Faktor 1,00, Soll 0,45 mm und Ist 0,47 mm schlagen 0,95745 vor. Drucke erneut und prüfe Oberfläche sowie Maße.
Ergebnis prüfen
Miss abgekühlte Proben mehrfach. Große Korrekturen können Hardware- oder Förderfehler statt eines Flowfehlers anzeigen.
Test dem Wandmodell anpassen
Wandmethode braucht passende Probe und ausreichendes Messgerät. Grober Messschieber an flexibler unebener Wand täuscht. Miss mehrere abgekühlte Punkte abseits Ecken und notiere Generator sowie Breite. Visuelle Deckmethode prüft Lücken und Riefen. Folge Herstellerverfahren und prüfe repräsentative Geometrie statt einer Universalregel aus Einzelwert.
Menge nicht doppelt korrigieren
Firmwareflow 95 % und Slicerfaktor 0,98 ergeben möglicherweise 0,931. Slicer auf 1,00 stellt keine gesamten 100 % her. Notiere beide und halte bekannte Basis. Durchmesser bestimmt Vorschub, Dichte dagegen Massenbericht. Trennung verhindert, dass Metadatenkorrektur gute Ablage verändert oder Förderfehler verdeckt.
Mehr als glatte Deckfläche validieren
Drucke nach kleiner Korrektur gleiche Probe und prüfe Maße, Oberfläche und Haftung. Glatte Deckfläche kann neben schlechten Passungen und überfüllten Ecken entstehen. Bei extremem Faktor prüfe Widerstand, Förderrad, Verstopfung und Durchsatz statt mehr Faktor. Halte Material, Temperatur und Tempo gleich und bewahre Testnachweis.
Kombinierte Mengenfaktoren
| Firmware | Slicer | Kombiniert |
|---|---|---|
| 100 % | 1,00 | 1,00 |
| 95 % | 0,98 | 0,931 |
| 95 % | 1,00 | 0,95 |
Wandtest mit Fehlerbewertung dokumentieren
Miss mehrere Punkte in Mitte geeigneter abgekühlter Wände. Bewahre Einzelwerte, Streuung und Mittel statt nur endgültiger Zahl. Schwanken Werte um 0,04 mm und gewünschte Korrektur ist 0,01 mm, trennt Methode sie kaum verlässlich. Eine bessere Probe, geeigneteres Messgerät oder dokumentierter Deckflächentest kann sinnvoller sein. Viele Faktor-Nachkommastellen schaffen keine physische Gewissheit.
Wandtest benötigt passende Geometrie. Ecken können Material aufbauen, Messdruck dünne Wand verformen. Variable Breiten und Bahnschnitt unterscheiden nominalen Slicerwert von jeder realen Oberfläche. Notiere deshalb Generator, Breite, Höhe, Temperatur, Tempo und Instrument. Nur unter diesen Bedingungen lässt sich später erkennen, ob Abweichung Material oder Verfahren betrifft.
Drucke nach vorgeschlagener Änderung dieselbe Probe erneut. Prüfe Decklücken, Riefen, Maße und Haftung zusammen. Eine glatte Deckfläche garantiert keine gute Passung, eine korrekte Außenlänge keine passende Mengenverteilung an Ecken. Speichere alten und akzeptierten Faktor samt Begründung. Halte Firmwareflow bekannt, damit nicht zwei unbekannte Multiplikatoren dieselbe Menge verändern.
Ist Vorschub unstabil, behebe Förderung oder Restriktion zuerst. Spulenwiderstand, Abrieb und teilverstopfte Düse können hohe Faktoren provozieren. Bei schnellem Infill prüfe Durchsatzbedarf, bevor du mehr Menge anforderst. Profil soll verifizierte Bedingungen darstellen und keine kopierten Zahlen anderer Maschine. Nach relevantem Wechsel von Materialfarbe oder Variante kann kleine erneute Probe aussagekräftiger als dauerhaft identischer Universalflow sein.
Reicht eine einzelne dünne Wandmessung?
Bei unebener Wand oder unzureichendem Gerät ist das schwache Basis. Miss mehrfach abgekühlt abseits Ecken und prüfe Streuung. Vergleiche Methode mit echtem Generator und nutze gegebenenfalls dokumentiertes visuelles Verfahren. Prüfe Kandidat danach an repräsentativer Geometrie. Formel Soll/Ist ist einfach, ihre physische Zuverlässigkeit hängt von Probe und Messregel ab. Messdruck, Ovalität der Bahn und variable Breite können einen scheinbar präzisen Mittelwert irreführend machen.
Behebt hoher Multiplikator Unterextrusion?
Nur wenn korrekt diagnostizierte Mengenabweichung Ursache ist, und selbst dann braucht Änderung Prüfung. Spulenwiderstand, Schlupf, Teilverstopfung und hoher Durchsatz zeigen ähnliche Symptome. Mehr Anforderung gegen Restriktion kann Förderung verschlimmern. Prüfe bekannte Niedrigbedarfsprobe und Hardware zuerst und ändere passenden Wert. Speichere akzeptierten Faktor samt Bedingungen statt extremen unbekannten Wert. Eine Oberfläche, die gefüllt aussieht, beweist noch keine gute Haftung oder richtige Maßhaltigkeit.