
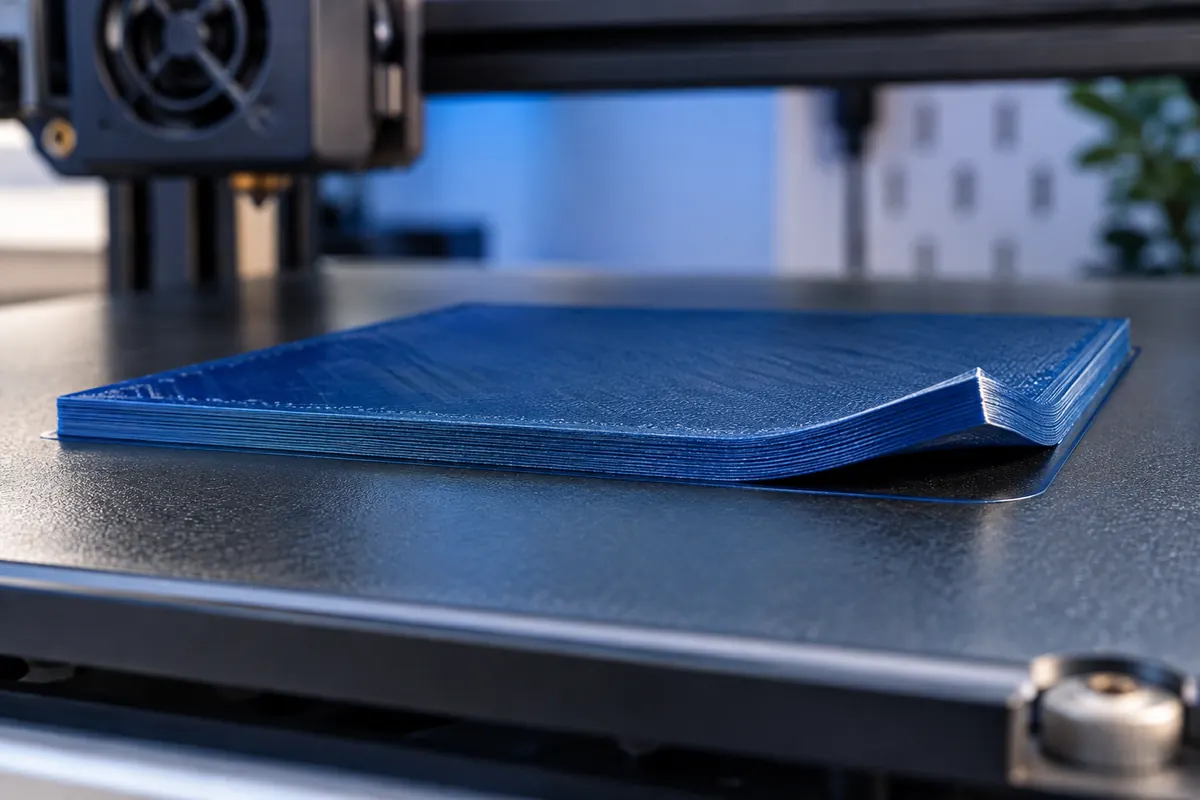
Fachliche Einordnung
Prüfe Erstschichthaftung, Oberfläche und Umgebungsanforderungen des Materials. Große Grundflächen und scharfe Ecken konzentrieren Spannung. Passender Brim oder Geometrieänderung können helfen; beachte vor Einhausung die thermischen Herstellervorgaben.
Praktisches Vorgehen
Ändere Ursachen einzeln und prüfe Ebenheit nach Abkühlen. Skalierung verändert Maße, ebnet aber keine Ecken. Wärmerer Prozess kann Gradienten reduzieren und zugleich Material- oder Hardwareprobleme erzeugen; prüfe das Gesamtergebnis.
Rechnung und Einheiten
Skalierung = Soll/Ist. Schrumpfung = (Nennmaß ? Istmaß)/Nennmaß. Kompensation bei Anteil s = 1/(1 ? s).
Nachvollziehbares Beispiel
100 mm mit 99 mm Ist benötigen 101,0101 %. 10 mm mit 9,8 mm Ist benötigen einen anderen Faktor, was weitere Fehler nahelegt.
Ergebnis prüfen
Miss verschiedene Größen und Richtungen. Nutze Lochkompensation oder CAD-Passung für lokale Verbindungsfehler.
Abheben von einem Kalibrierfehler unterscheiden
Warping beschreibt Verformung und Abheben im Druck- und Abkühlprozess. Eine schlechte erste Schicht kann Abheben auslösen, ohne die ganze Ursache zu erklären. Dokumentiere Zeitpunkt, betroffene Stellen und verbleibende Haftung. Ein Abschlussfoto hilft; Beobachtungen während des Drucks trennen frühes Haftungsversagen von späterer Verformung. Notiere Material, Profil, Lage und Umgebung. Haftung nicht sofort immer stärker machen, während die Verformung unverstanden bleibt und das Teil schließlich kaum entfernt werden kann.
Die Grundlage der ersten Schicht prüfen
Verwende passende saubere Oberfläche und das richtige Kalibrierverfahren. Prüfe Platzierung im nutzbaren Bereich sowie dokumentierte Vorbereitung. Ein kleiner Mittentest genehmigt keinen großen Fußabdruck bis in die Ecken. Bei sofortigem Abheben zuerst Kontakt und Oberfläche untersuchen, bevor Gehäuse oder Kühlung geändert werden. Beginnt alles gut und lösen sich Ecken später, verdienen thermischer Verlauf und Geometrie mehr Aufmerksamkeit. Diese zeitliche Unterscheidung macht die Diagnose konkreter und vermindert beliebige Einstellungswechsel.
Umgebung passend kontrollieren
Luftzug und wechselnde thermische Bedingungen beeinflussen die Abkühlung verschiedener Bereiche. Ein Gehäuse kann für bestimmte Material-Maschinen-Kombinationen sinnvoll sein, muss aber zu den Fähigkeiten des Geräts passen. Nicht jeder Drucker benötigt dieselbe Einhausung oder Kammertemperatur. Halte Bedingungen im Test konstant. Kühlungsänderungen wirken auch auf Überhänge und Schichtqualität. Eine Maßnahme, die nur die Ecke verbessert und andere Bereiche verschlechtert, ist noch keine validierte Prozessverbesserung.
Geometrie und Lage beeinflussen Spannungen
Lange Formen, scharfe Ecken, große massive Regionen und Querschnittswechsel verhalten sich beim Abkühlen unterschiedlich. Prüfe CAD- oder Lageänderung, wenn die Funktion das erlaubt. Rundungen oder andere Anordnung ändern Konstruktion und Fertigung und müssen gegen Anforderungen bewertet werden. Aufteilen erzeugt Verbindungen und Montageaufwand. Vergleiche diese Folgen vollständig, statt einen stärkeren Brim als Lösung für jedes geometriebedingte Problem anzunehmen. Die gewünschte Funktion bleibt Maßstab für jede zulässige Änderung.
Haftungsstrukturen als Versuch behandeln
Brim und andere geeignete Strukturen vergrößern Kontakt, beseitigen innere Spannungen aber nicht garantiert. Prüfe ihre Ausdehnung gegen den Bauraum. Vergleiche dasselbe Teil mit der konkreten Änderung bei sonst gleichen Bedingungen. Dokumentiere Zusatzmaterial, Entfernung und Unterseite. Klebstoff oder Trennschicht nur nach Material- und Plattenanleitung einsetzen. Ziel ist zuverlässiger Druck mit passender Entnahme, nicht ein grundsätzlich unlösbares Teil. Eine erfolgreich gehaltene Ecke ist nur ein Teil der Qualitätsprüfung.
Profiländerungen einzeln prüfen
Gleichzeitig anderes Infill, mehr Wände, neue Temperatur und Lüfterwerte verhindern eine eindeutige Ursachenbewertung. Wähle eine begründete Vermutung und behalte die Referenz. Massive Regionen und Ablagereihenfolge können anders wirken als sparse Geometrie. Prüfe die Vorschau am repräsentativen Modell statt an einem fremden Kleinturm. Wand- und Durchsatzrechner erklären geometrische Folgen, sagen aber kein Warping vorher. Sie modellieren weder thermische Kontraktion noch mechanische Spannungen und ersetzen deshalb keine reale Vergleichsprobe.
Nach Abkühlen und Entnahme messen
Ein gehaltenes Teil kann sich nach Ablösen trotzdem verformen. Prüfe abgekühlte Form, Schnittstellen und Funktion statt nur den Bettkontakt. Notiere mehrere Positionen und vergleiche Wiederholungen. Bei geplanter Skalierung proportionale Schrumpfung von gekrümmter Verformung trennen. Ein einheitlicher Faktor macht keine verbogene Oberfläche eben. Schrumpfungsrechnung liefert eine Verhältnisänderung und keine thermische Simulation oder Reparatur eines verzogenen Bauteils. Die beobachtete Form muss die Auswahl der Korrektur begründen.
Eine wiederholbare Lösung erhalten
Bestätige den Kandidaten im normalen Produktionsablauf mit relevantem Modell oder Bereich. Speichere Vorbereitung, Profil, Lage und Umgebung zusammen. Nach Material-, Fußabdruck- oder Maschinenänderung neu beurteilen. Eine erlaubte Konstruktionsänderung muss als solche dokumentiert und nicht als bloße Druckereinstellung versteckt werden. Zuverlässige Vorbeugung entsteht durch einen zum Material und zur Geometrie passenden Gesamtprozess mit bekannten Grenzen, nicht durch eine universelle Warping-Rezeptur.
Beobachtete Vorgänge trennen
| Beobachtung | Kontrolle | Hilfreicher Vergleich |
|---|---|---|
| Sofortiges Abheben | Kontakt und geeignete Oberfläche prüfen. | Denselben Fußabdruck nach einer dokumentierten Einzelkorrektur wiederholen und den Zeitpunkt erneut beobachten. |
| Späteres Abheben oder Biegen | Thermischen Verlauf und Geometrie untersuchen. | Kontrollierte Bedingungen und abgekühlte Form vergleichen, statt ausschließlich die während des Drucks haftende Ecke zu beurteilen. |
| Hält am Bett, biegt nach Entnahme | Freie Geometrie und funktionale Schnittstellen prüfen. | Mehrere Muster nach gleicher Abkühlung messen; Bettkontakt allein genehmigt keine maßhaltige oder ebene Endform. |
Behebt Skalierung einen verzogenen Boden?
Gleichmäßige Skalierung macht keine gekrümmte Fläche eben. Formverzug und proportionalen Maßfehler trennen.
Garantiert ein größerer Brim Erfolg?
Nein. Er verändert Haftfläche, beweist aber keine Beherrschung des Prozesses oder geeignete Entnahme.