
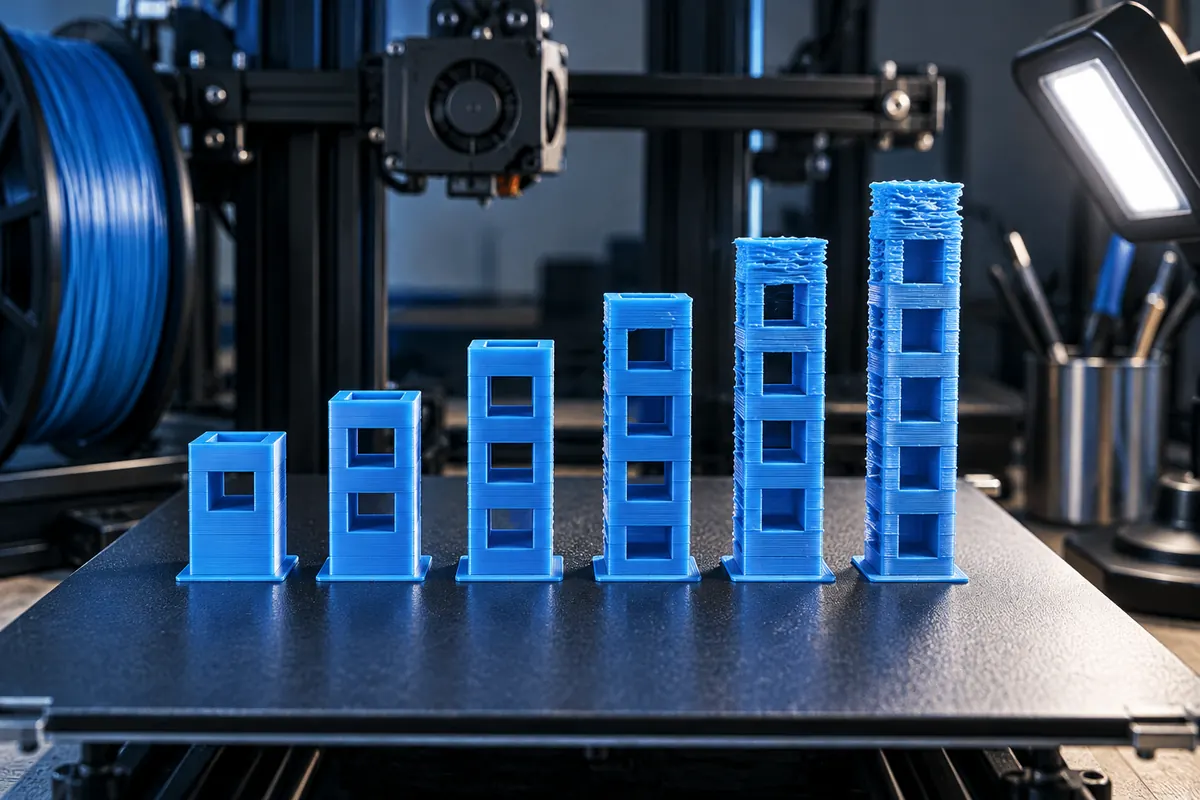
Fachliche Einordnung
Nutze einen kontrollierten Druck mit steigendem Bedarf und prüfe Bahnkontinuität sowie Schichthaftung. Definiere wiederholbare Kriterien und Abstand zum Qualitätsabfall. Glanzwechsel kann ein Hinweis sein, zertifiziert aber keine mechanische Leistung.
Reserve unter einer Testgrenze lassen
Werte als Tabelle
| Vergleich | mm³/s |
|---|---|
| Testgrenze | 12 |
| Mit 10 % Reserve | 10,8 |
| Mit 20 % Reserve | 9,6 |
Praktisches Vorgehen
Speichere den konservativen Wert im Materialprofil und prüfe die Volumenstromvorschau. Bleibt der Auftrag langsam, können Beschleunigung, Mindestschichtzeit oder Überhanggrenzen verantwortlich sein. Höherer Volumenstrom entfernt diese anderen Grenzen nicht.
Rechnung und Einheiten
Geschwindigkeit mm/s = sichere mm³/s/Querschnitt mm². Nutze rechteckige oder abgerundete Geometrie konsequent.
Nachvollziehbares Beispiel
12 mm³/s geteilt durch rechteckige 0,60 × 0,30 mm ergeben 66,7 mm/s. Doppelte Höhe halbiert diese Grenze.
Ergebnis prüfen
Nutze gemessene profilspezifische Grenzen mit Qualitätsreserve. Teste nach Düsen- oder Materialwechsel erneut.
Variablen des Durchsatztests kontrollieren
Konditioniere Material und prüfe Förderung. Halte Düse, Temperatur und Bahngeometrie fest und steigere Bedarf dokumentiert. Bewahre Test und Stufenwerte für tatsächliche Zuordnung. Beschriftung kann täuschen, wenn Slicercap Zieltempo verhindert. Vergleiche Probe und Vorschau und wiederhole sichere Region vor dem Speichern.
Abstand zur ersten Verschlechterung wählen
Ein Test mit stabilen 12 mm³/s und schlechten 15 kann konservative 11 stützen. Das ist testgebundene Entscheidung, keine Universalregel. Prüfe Kontinuität, Oberfläche und Haftung statt maximal durchgedrückte Menge. 0,45 × 0,20 mm erlauben bei 11 rechteckig etwa 122,2 mm/s, 0,60 × 0,30 mm nur 61,1.
Bedingungen speichern und Änderungen erneut testen
Speichere Düsenaufbau, Variante, Temperatur, Qualitätskriterium und Reserve mit dem Wert. Teste nach Verschleiß, Düsen- oder Materialwechsel. Enttäuschen größere Bahnen bei Zeit, prüfe gleichen Cap durch höheren Bedarf. Mehr Bewegungstempo überwindet keine unveränderte Schmelzleistung. Ist Durchsatz nicht Grenze, prüfe Beschleunigung, Kühlung oder Detailtempo.
Tempo bei11 mm³/s im Rechteckmodell
| Breite | Höhe | Durchsatztempo |
|---|---|---|
| 0,45 mm | 0,20 mm | 122,2 mm/s |
| 0,60 mm | 0,30 mm | 61,1 mm/s |
Wiederholbaren Stufentest auswerten
Prüfe vor Test, ob Slicercap und Maschinenbewegung geplante Stufen überhaupt zulassen. Ein Turm mit hohen Beschriftungen kann real langsam laufen. Ordne jede Region tatsächlichem geslictem Durchsatz zu statt nur angefordertem Tempo. Halte Materialkonditionierung, Düse und Temperatur konstant. Prüfe abgekühlte Proben nach gleichem Kriterium und notiere erste unzulässige sowie wiederholt passende niedrigere Region.
Definiere, was „passend“ bedeutet. Durchgängige optische Bahn kann mechanisch schwach sein. Für Dekoration zählt andere Oberfläche als für funktionales Teil unter Last. Beobachteter Grenzwert ist deshalb an Qualitätsziel gebunden. Wähle Serienwert mit sichtbarer Reserve und erkläre, dass er weder universelle Materialeigenschaft noch dauerhaftes Maximum der Maschine ist.
Prüfe anschließend repräsentativen Auftrag. Ein Cap von 11 mm³/s kann bei großem Infill Zeit verändern und bei kleinem kühlungsbegrenztem Teil fast nichts. Vorschau zeigt aktive Grenzen, echte Zeit zeigt Maschinenverhalten. Vergleiche gleiche Geometrie und Abnahme, sonst kann ein schlechteres schnelleres Teil falsche Verbesserung vortäuschen. Dokumentiere Live-Overrides, wenn Bedienung den Test verändert hat.
Speichere Profil mit Düse, Variante, Temperatur, Schichthöhe, Querschnittsmodell und Prüfdatum. Wiederhole bei relevantem Verschleiß oder anderer Materialrezeptur. Ein Grenztest ist Prozesscharakterisierung, keine Einladung andere Regeln zu ignorieren. Mehr Bewegungswunsch kann unveränderte Schmelzleistung nicht überwinden. Falls Tempo weiterhin enttäuscht, prüfe Beschleunigung, kleine Features, Überhänge und Mindestschichtzeit statt den Volumencap ohne Nachweis weiter zu erhöhen.
Erhöht höhere Temperatur immer die sichere Grenze?
Temperatur beeinflusst Schmelzen und Extrusion, Ergebnis bleibt aber material- und hardwareabhängig. Sie verändert auch Fäden, Oberfläche und Haftung. Bleibe im vorgesehenen Prozessbereich und wiederhole mit dokumentierter Bedingung. Ein besserer Hochdurchsatzbereich ist keine universelle Regel, alle Filamente heißer zu betreiben. Akzeptierte Grenze muss Qualitätsziel erfüllen statt nur größere Menge durchzudrücken. Prüfe repräsentatives Teil, halte andere Variablen fest und speichere Temperatur mit Ergebnis für späteren Vergleich.
Warum bleibt der Auftrag trotz höherem Cap langsam?
Volumencap begrenzt nur überlastete Extrusion. Bestimmen Beschleunigung, kleine Features, Überhang oder Mindestschichtzeit den Auftrag, wirkt höhere Grenze wenig. Prüfe Tempo- und Flowvorschau am gleichen Teil und notiere echte Dauer. Maximaltempo-Rechner wandelt bekannten Durchsatz in theoretische Bahngeschwindigkeit um, simuliert aber nicht alle Grenzen und garantiert keine Gesamtzeit. Unterscheide daher physische Schmelzleistung, Sollbewegung und fertigen Produktionsablauf inklusive Entnahme und Prüfung.