
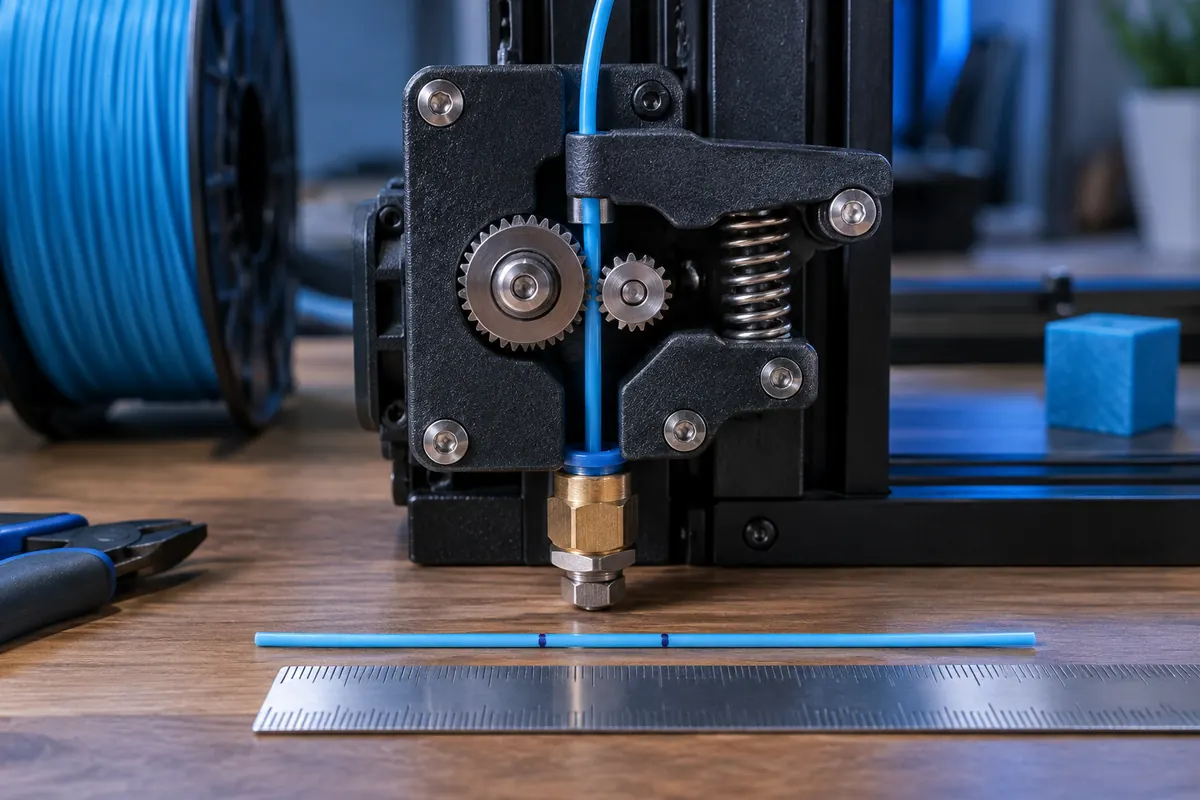
Fachliche Einordnung
Identifiziere Firmware und befolge das Herstellermessverfahren. Miss ab festem Bezug, fordere bekannten Vorschub an und berechne Bewegung aus der Differenz. Hotendrestriktion und Förderradschlupf können Beobachtungen verfälschen, wenn das Verfahren sie nicht kontrolliert.
Angeforderte und gemessene Förderung
Werte als Tabelle
| Vergleich | mm |
|---|---|
| Soll | 100 |
| Ist | 96 |
Praktisches Vorgehen
Marlin verwendet häufig Schritte je Einheit, Klipper Rotation Distance. Die Korrekturrichtungen unterscheiden sich. Speichere Ausgangswert, wiederhole Messungen und prüfe Speicherung nach Neustart. Ändere XYZ-Schritte nicht nach einem Würfel, um Schrumpfung zu verdecken.
Rechnung und Einheiten
Neue E-Steps = alt × Soll/Ist. Klipper Rotation Distance wird in umgekehrter Richtung korrigiert.
Nachvollziehbares Beispiel
93 Schritte/mm bei 100 mm Soll und 96 mm Ist ergeben 96,875 Schritte/mm. 120 mm Markierung bedeuten nicht automatisch 120 mm Extrusion.
Ergebnis prüfen
Prüfe Förderradgriff und Herstellervorgaben. Kompensiere verstopfte Düsen niemals mit E-Steps.
Vorschubmessung eindeutig machen
Markiere 120 mm ab festem Bezug, fordere 100 mm und miss 24 mm Rest. Istvorschub beträgt 120 ? 24 = 96 mm statt 24 oder 120. Bei 93 Schritten/mm gilt 93 × 100/96 = 96,875. Notiere beide Abstände und wiederhole vor Änderung. Markerdicke, Schrägmessung und bewegliche Bezüge können dominieren.
Rotation Distance korrigiert umgekehrt
Mehr Schritte/mm erzeugen mehr Bewegung; Unterförderung erhöht Wert. Rotation Distance beschreibt Weg je Drehung und korrigiert aktuell × Ist/Soll. Schritteformel dafür verändert falsch. Prüfe Firmware und Speichervorgaben. Webrechner schlägt nur Zahl vor und sendet niemals Maschinenbefehle oder ändert angeschlossenen Drucker.
Mechanik von Materialverhalten trennen
Variieren Vorschubmessungen, prüfe Hardwaregriff und Messmethode vor Mittelung eines instabilen Systems. Materialflow kann danach stabilen Prozess feinjustieren, ersetzt aber keine Fördergenauigkeit. Leite XYZ-Schritte nicht aus Würfel ab: Schrumpfung, Erstschichtwulst und Messversatz ändern Maße ohne mechanischen Schrittfehler.
Vorschubmessblatt
| Position | Wert |
|---|---|
| Startmarkierung | 120 mm |
| Restmarkierung | 24 mm |
| Istvorschub | 96 mm |
| Sollvorschub | 100 mm |
| Alte Schritte | 93/mm |
| Neue Schritte | 96,875/mm |
Wiederholbarkeit vor Firmwareänderung sichern
Nutze stabilen Bezug und herstellerfreigegebenes Vorschubverfahren. Wiederhole denselben bekannten Befehl und vergleiche echte Bewegung. Deutlich wechselnde Werte verlangen Prüfung von Messaufbau und Mechanik vor Faktoränderung. Erhalte Ausgangswert und kontrolliere, ob Kandidat in zweitem Durchlauf tatsächlich korrigiert. Speichere und starte ausschließlich nach Druckerdokumentation und prüfe danach erhaltenen Wert.
Vorschubtest kann durch Hotendwiderstand beeinflusst werden, abhängig vom Verfahren. Entferne oder ändere Hardware nicht nach einer universellen Internetanleitung, sondern nach tatsächlicher Gerätevorgabe. Förderradgriff, Spulenzug und Materialzustand gehören zum Kontrollumfang. Eine lokale Markierung an schrägem oder beweglichem Strang kann mehr Fehler als kleine gewünschte Korrektur enthalten.
Korrekte E-Steps sind kein Allheilmittel für Druckoberfläche. Ist Vorschub richtig und versagt nur hoher Bedarf, prüfe Schmelzleistung oder Restriktion. Sind Löcher zu klein, Außenmaße aber richtig, braucht es möglicherweise lokale Geometriekorrektur. Eine Schrumpfung aus gedrucktem Würfel darf nicht automatisch in Achsenschritte übertragen werden; damit würdest du mechanisch richtigen Weg verändern.
Trenne Motorübersetzung, Materialflow und thermisches Verhalten in Dokumentation. Bei Klipper gelten Rotation-Distance-Definition und umgekehrte Korrekturrichtung. Bei Marlin hängen Abfrage und Speicherung von Firmwarekonfiguration ab. Der Webrechner bleibt read-only Zahlhilfe und verbindet sich nicht mit Maschine. Bewahre Messwerte, Firmwaretyp und freigegebenen Ablauf, damit spätere Änderungen kontrolliert statt durch kompensierende Fehler erfolgen.
Muss jeder neue Drucker sofort neu kalibriert werden?
Befolge Herstellervorgaben. Eine korrekt konfigurierte Maschine kann bereits richtige Mechanikwerte besitzen; verrauschte Messung verschlechtert sie. Kalibriere bei Hardwareänderung oder belastbarem Förderfehler statt allein wegen vorhandenem Rechner. Bewahre Original und zeige wiederholbar falschen Vorschub vor Korrektur. Materialflow und Hochgeschwindigkeits-Schmelzgrenze sind andere Untersuchungen. Eine einzelne unscharfe Markierung an schrägem Strang ist keine bessere Evidenz als verifiziertes Werksprofil.
Kann der Wert in jede Firmware übernommen werden?
Nein. Prüfe Schritte je Einheit oder Rotation Distance und deren Eingabe sowie Speicherung. Korrekturrichtungen unterscheiden sich, Konfiguration kann Übersetzung oder andere Definition enthalten. Rechner liefert nur Zahl gemäß gewähltem Modell. Er kennt Maschine nicht, führt keine Befehle aus und garantiert keine sichere Speicherung. Prüfe realen Vorschub nach freigegebener Änderung und Neustart erneut. Behauptete Verbindung oder automatische Firmwarekalibrierung gehört nicht zu diesem read-only Werkzeug.