
Fachliche Einordnung
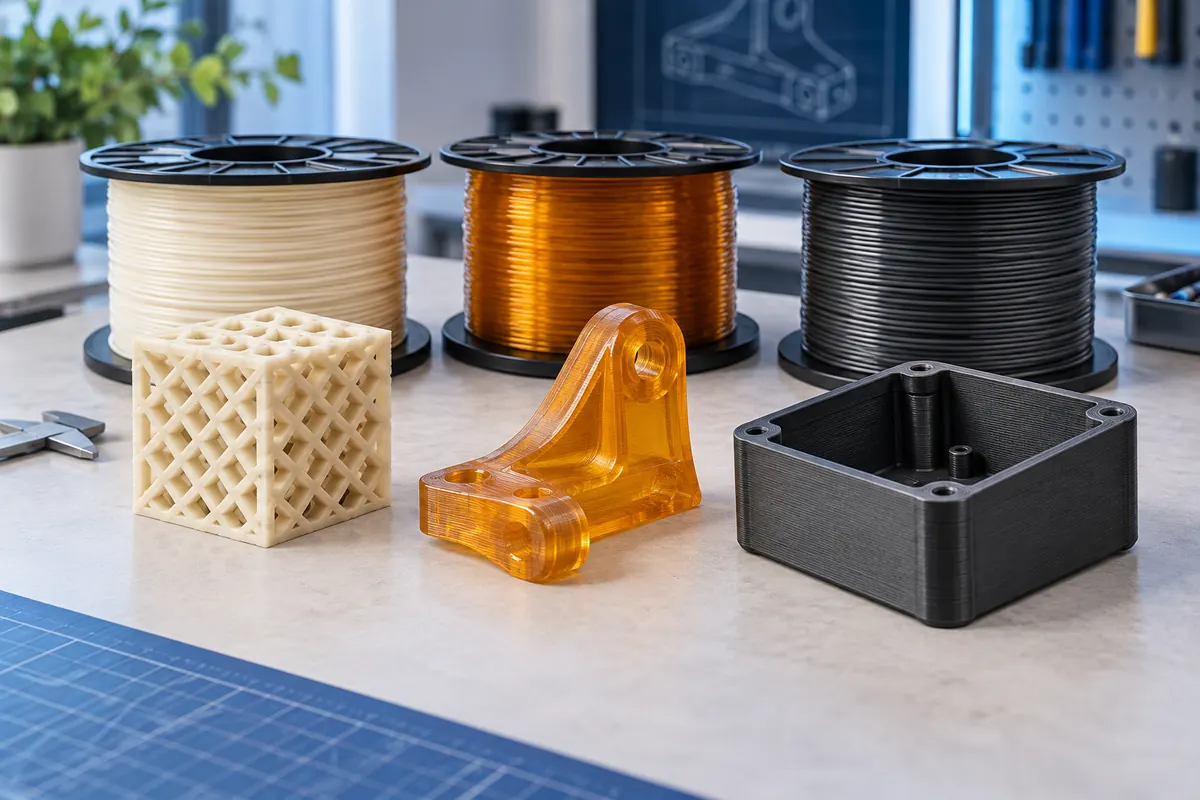
PLA eignet sich häufig für Prototypen und Anschauungsmodelle; PETG wird oft für zähere Funktionsteile gewählt; ABS kommt bei höherer Einsatztemperatur und Nachbearbeitung mit anspruchsvollerem Druck infrage. Das sind Auswahlrichtungen, keine Zulassungen aller Rezepturen.
Praktisches Vorgehen
Vergleiche genaue technische und Sicherheitsdatenblätter und drucke passende Proben. Ein Herstellerzugwert kann aus Spritzguss stammen und beschreibt nicht automatisch Schichtfestigkeit. Kilopreis ignoriert außerdem Stützen, Fehlerquote und Finish.
Rechnung und Einheiten
Masse g = cm³ × Dichte g/cm³; Volumen = Masse/Dichte. 1 cm³ = 1 mL = 1.000 mm³.
Nachvollziehbares Beispiel
20 massive cm³ bei 1,24 g/cm³ wiegen 24,8 g. 20 % Infill ergeben nicht automatisch 20 % davon, weil Wände bleiben.
Ergebnis prüfen
Kennzeichne Vorgaben als Schätzung. Scheinbare Druckteildichte enthält Hohlräume und unterscheidet sich von Polymerdichte.
Mit Einsatzbedingungen beginnen
Notiere Einsatztemperatur, Belastungsart, Schlagbelastung, Kontaktbedingungen und Optik. Innenraumobjekt, Halter an Wärmequelle und wiederholt gebogener Clip sind verschiedene Aufgaben. Wähle Polymer nicht nur wegen vermeintlicher Stärke. Steifigkeit, Zähigkeit und Temperaturfestigkeit sind unterschiedliche Eigenschaften; starre Probe kann unter Schlag spröde sein oder Dauerlast schlecht tragen.
Die konkrete Variante zählt. Verstärkung, Pigmente und Zusätze verändern Druck und Mechanik. Vergleiche Datenblätter mit passenden Prüfmethoden und trenne Spritzguss- von Druckproben. Ein Datenblattwert gilt unter seinen Prüfbedingungen und beweist nicht automatisch Schichthaftung oder Baugruppenleistung.
Druckbarkeit gehört zur Materialwahl
Material, das theoretisch Einsatzbedingungen erfüllt, hilft nicht bei unzuverlässiger Verarbeitung durch die Maschine. Prüfe freigegebene Temperaturen, Oberfläche, Gehäuse und Handhabung. Befolge Drucker- und Filamentvorgaben statt Empfehlungen einer Marke auf alle gleich benannten Mischungen zu übertragen.
Starte bei Sichtproben mit unterstütztem Profil und prüfe Details, Oberfläche und Finish. Drucke bei Funktion repräsentative Geometrie in echter Orientierung und teste die relevante Last. Besonders Schichten erzeugen Richtungsabhängigkeit. Notiere Profil, Konditionierung und Fehler für wiederholbaren Vergleich.
Kosten je akzeptierter Funktion vergleichen
Material A kostet beispielhaft 25/kg, B 30/kg bei jeweils 100 g Verbrauch. Der direkte Unterschied beträgt nur 0,50. Spart B zwanzig Minuten Finish oder verhindert Nachdruck, kann sein Gutteilpreis trotz teurer Spule niedriger liegen. Mehr Stützen oder Handhabung können dagegen deutlich mehr als der Listenpreis wirken.
Berechne Kategorien mit den Kostenwerkzeugen und trenne Eigenschaftswahl von Kostensenkung. Keiner der drei Polymernamen beweist allein Eignung für Lebensmittelkontakt, Außenleben, Wärmebetrieb oder sicherheitsrelevante Last. Dafür braucht man produktspezifische Nachweise und passende Validierung.
Auswahlfragen vor Polymerwahl
| Anforderung | Zu prüfender Nachweis |
|---|---|
| Einsatztemperatur | Genaues Datenblatt und Einsatzprobe |
| Schlag oder Biegung | Passender Test und Druckorientierung |
| Herstellbarkeit | Freigegebenes Drucker- und Materialprofil |
| Gutteilkosten | Verbrauch Gutteilquote und Arbeitszeit |
Funktionsvergleich braucht kontrollierte Proben
Drucke vergleichbare Proben in der vorgesehenen Orientierung und prüfe die tatsächlich benötigte Eigenschaft. Soll ein Halter steif bleiben, einen Schlag überstehen, warm arbeiten oder sich oft biegen? Diese Fragen verlangen andere Tests. Eine schönere Oberfläche beantwortet mechanische Anforderung nicht. Notiere Geometrie, Materialvariante, Profil und Konditionierung, damit das Ergebnis wiederholbar ist.
Halte Herstellerdaten und eigene Beobachtungen getrennt. Ein Datenblatt kann Spritzgussprobe beschreiben, während dein Teil geschichtet ist. Angaben verschiedener Testmethoden sind nicht automatisch vergleichbar. Übertrage einen Wert nicht auf ein ganzes Polymerfeld oder eine unbekannte Mischung. Bei langfristiger Last oder höherer Temperatur braucht die echte Einsatzbedingung besondere Betrachtung.
Bewerte anschließend Gutteilkosten. 0,50 mehr Filament können durch weniger Nachdruck oder kürzeres Finish überkompensiert werden. Umgekehrt kann schwierigere Haftung einen günstigen Werkstoff verteuern. Spezifischer Materialname ist weder Zulassung für Lebensmittel noch Nachweis einer Sicherheitsfunktion. Solche Ansprüche benötigen geeignete Produktnachweise und Validierung statt allein einen Rechner oder allgemeinen Vergleich.
Welches Material ist am stärksten?
Ohne Belastungsart, Temperatur, Geometrie und Orientierung gibt es keine brauchbare Universalantwort. Zugfestigkeit, Steifigkeit, Schlagzähigkeit und Dauerverformung unterscheiden sich. Vergleiche genaue Varianten und prüfe die entscheidende Bauteilfunktion. Ein Material mit besserem Datenblatttest kann für Schnappverbindung oder warm belasteten Halter schlechter passen.
Kann ich gleiche Einstellungen für PLA und PETG nutzen?
Beginne mit unterstütztem Profil jedes Produkts. Temperatur, Kühlung, Haftung, Flow und Handhabung können abweichen. Notiere Düse, Oberfläche und Variante und führe kleinen passenden Test durch. Ähnliche Optik oder früherer PLA-Erfolg beweisen kein PETG-Profil; Kostenvergleich benötigt echten Verbrauch und Gutteilquote.