
Fachliche Einordnung
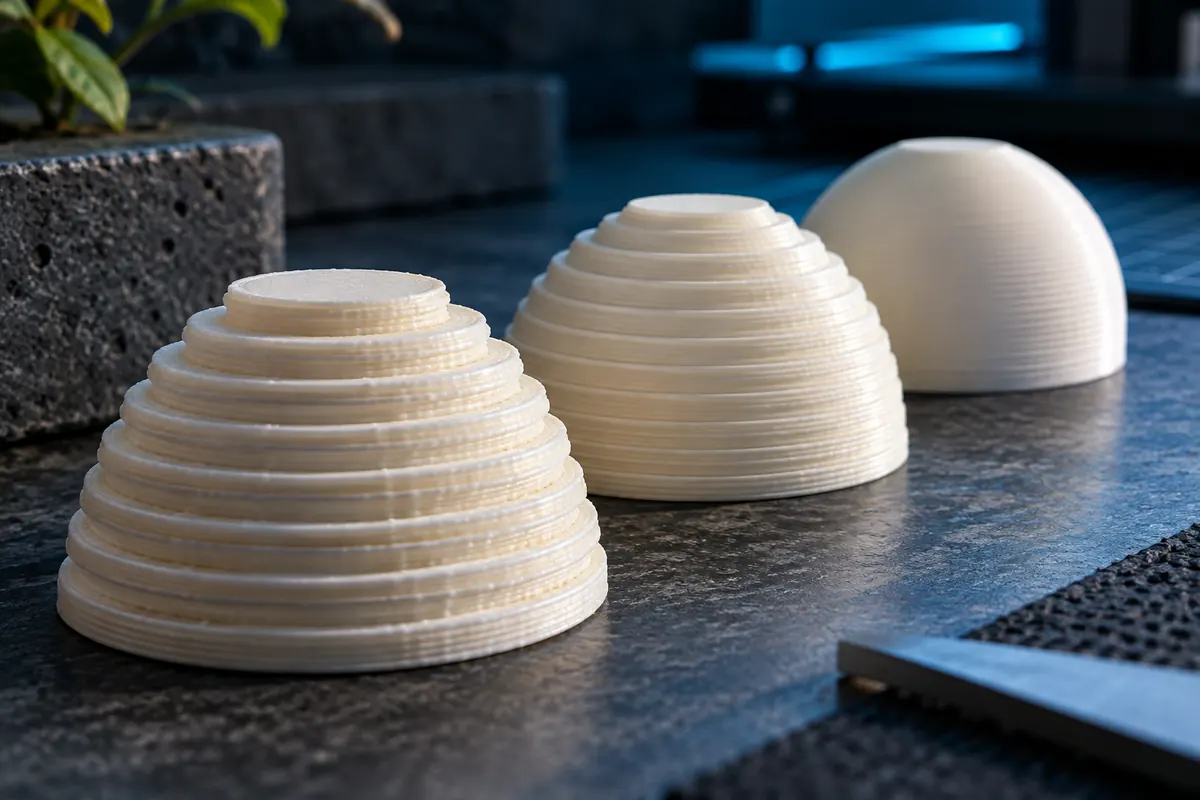
Wähle Höhe nach Oberflächenrichtung und Anforderungen. Schräge und runde Flächen profitieren von feinen oder adaptiven Schichten, vertikale Wände funktional vielleicht wenig. Trenne die erste Schicht wegen ihrer besonderen Haftungs- und Nivellierungsaufgabe.
Schichthöhe bestimmt die Schichtanzahl
Werte als Tabelle
| Vergleich | Schichten |
|---|---|
| 0.10 mm | 200 |
| 0.20 mm | 100 |
| 0.25 mm | 80 |
Praktisches Vorgehen
Halbierte Höhe erhöht gewöhnlich die Schichtzahl, verdoppelt aber Dauer nicht exakt. Fahrten, Beschleunigung, Kühlung und Durchsatz wirken mit. Vergleiche Slicerzeit und echte Qualität vor Auswahl des feinsten Profils.
Rechnung und Einheiten
Für positive Höhe H: 1 bei H ? erster Schicht, sonst 1 + aufrunden((H ? erste Schicht)/normale Schicht).
Nachvollziehbares Beispiel
20 mm bei 0,20 mm erster und normaler Schicht ergeben 100 Schichten. Nur die Folge auf 0,10 mm zu ändern ergibt 199.
Ergebnis prüfen
Feine Z-Schichten verbessern keine XY-Details unter Bahnbreite. Prüfe die echte Folge im Slicer.
Erste Schicht getrennt halten
20 mm Modell mit 0,20 mm erster Schicht lassen 19,80 mm. Bei 0,20 mm folgen 99, gesamt 100. Bei 0,10 mm folgen 198, gesamt 199. Volle Höhe durch Folge ignoriert erste Schicht. Slicer runden oder arbeiten adaptiv; prüfe Vorschau statt Planungszahl als G-Code-Zahl zu behandeln.
Höhe wirkt mit Durchsatz und Kühlung
Halbierte Höhe halbiert bei gleicher Breite und Tempo ungefähr Bedarf. Durchsatzcap kann mehr Tempo erlauben und Schichtzahl teilweise ausgleichen. Kleinteil bleibt vielleicht durch Mindestschichtzeit begrenzt. Halbierte Höhe bedeutet nicht exakt doppelte Dauer. Vergleiche passende Profile bei gleicher Geometrie und Oberfläche.
Physische Deckstärke erhalten
Vier Deckschichten sind 0,8 mm bei 0,20 mm, aber 0,4 mm bei 0,10 mm. Benötigt Teil bestimmte Stärke, verändert Höhe ohne Schichtzahlprüfung Struktur. Feine Z-Abtastung rettet keine XY-Striche unter Bahnbreite. Prüfe Oberflächenrichtung und nutze adaptive Schichten gezielt statt überall kleinster Höhe.
Schichten und Deckstärken
| Modellhöhe | Erste Schicht | Folgeschicht | Schichtzahl | Vier Deckschichten |
|---|---|---|---|---|
| 20 mm | 0,20 mm | 0,20 mm | 100 | 0,80 mm |
| 20 mm | 0,20 mm | 0,10 mm | 199 | 0,40 mm |
Höhe anhand Oberfläche und Hüllen wählen
Bestimme zuerst Oberflächen, die feine vertikale Abtastung benötigen, und Details, die durch XY-Bahnen begrenzt sind. Schräge kann profitieren, senkrechte Wand funktional wenig. Prüfe adaptive Höhe am tatsächlichen Modell. Kleine Z-Schicht stellt keine zu schmalen Buchstabenstriche wieder her. Düse und Bahnbreite bleiben für solche Details relevant.
Erhalte nötige physische Boden- und Deckstärke. Feste Schichtzahl wird bei geringerer Höhe dünner. Vier Decklagen bedeuten 0,8 mm bei 0,20 mm und 0,4 mm bei 0,10 mm. Das kann oberen Abschluss über sparse Infill verändern. Prüfe Brücken und Oberflächen statt pauschal jede kleinere Höhe als Verbesserung anzunehmen.
Vergleiche Vorschau und Proben bei gleicher Abnahme. Mehr Schichten können teilweise durch geringeren Volumenbedarf und höheres zulässiges Tempo ausgeglichen werden; Kühlung oder kurze Bahnen begrenzen anders. Deshalb gibt es keine exakte universelle Zeitverdopplung bei Halbierung. Verändere eine Kombination bewusst und speichere Profil, damit nächste Auswertung echten Vergleich nutzt.
Behandle erste Schicht separat. Sie dient Haftung und geometrischem Start und kann von normalen Lagen abweichen. Schichtzahlplanung mit eigener erster Höhe erklärt die Arithmetik, aber adaptive Folge und letzte Rundung bestimmt der Slicer. Prüfe generierten Job statt Rechnerzahl als ausgeführte Schichten auszugeben. Nach Größenänderung oder Düsenwechsel müssen Oberfläche, Hülle und Bedarf erneut zusammen beurteilt werden.
Bedeutet halbe Höhe doppelte Druckzeit?
Normale Schichtzahl wächst oft ungefähr doppelt, Dauer hängt aber von mehr ab. Weniger Querschnitt verändert Durchsatztempo, Fahrten, Beschleunigung und Kühlung wirken zusätzlich. Separate erste Schicht und adaptive Folge ändern Verhältnis weiter. Slice echte Geometrie mit passendem Profil und prüfe reale Ausgabe. Planer erklärt Nominalschichten, verspricht keinen exakten Zeitfaktor. Ein langsameres feines Profil kann bei Oberfläche nützlich sein, muss aber mit Qualitätsziel statt allein Zahl beurteilt werden.
Verbessern feine Schichten kleine Schrift?
Nur wenn vertikale Abtastung begrenzt. Striche in XY bleiben durch Düse und Bahn begrenzt. Unterhalb produzierbarer Breite kann Buchstabe trotz feiner Höhe verschwinden. Prüfe Vorschau und passende kleinere Düse oder Entwurfsänderung. Halte Orientierung und erforderliche Lesbarkeit im Test fest statt einem Auflösungsschieber alle Richtungen zuzuweisen. Auch adaptive Höhe konzentriert nur Z-Abtastung; sie erzeugt keine beliebig dünnen XY-Bahnen.