
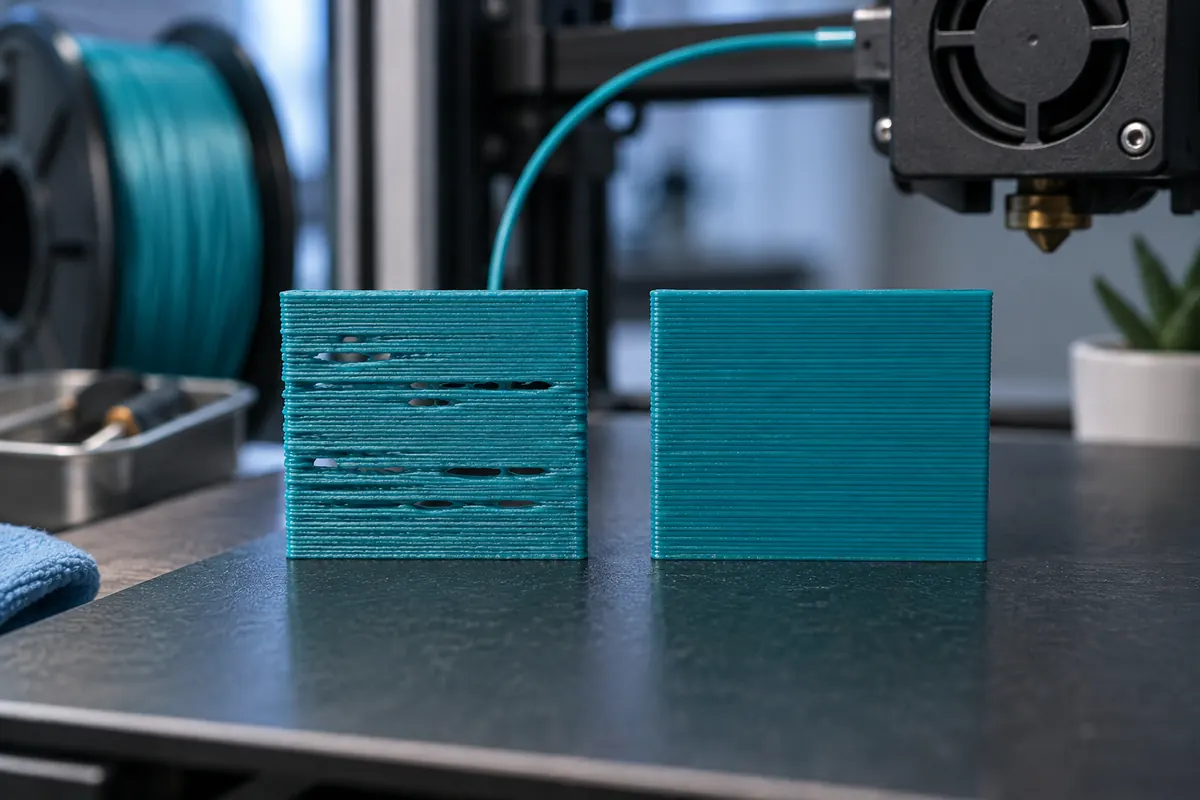
Fachliche Einordnung
Prüfe Spulenwiderstand, Förderrad, Düse und richtige Durchmessereinstellung. Vergleiche niedrigen Bedarf mit dem fehlerhaften schnellen Bereich. Versagt nur schnelles Infill, ist Durchsatzgrenze wahrscheinlicher als universeller Förderkalibrierungsfehler.
Praktisches Vorgehen
Stelle passende Temperatur und Profil wieder her und führe geeignete Vorschub- und Flowtests durch. Mehr Multiplikator gegen Restriktion kann Abrieb oder Schrittverluste erzeugen. Prüfe nach Korrektur Oberfläche und Haftung statt nur gefüllt wirkender Außenhaut.
Rechnung und Einheiten
Neue E-Steps = alt × Soll/Ist. Klipper Rotation Distance wird in umgekehrter Richtung korrigiert.
Nachvollziehbares Beispiel
93 Schritte/mm bei 100 mm Soll und 96 mm Ist ergeben 96,875 Schritte/mm. 120 mm Markierung bedeuten nicht automatisch 120 mm Extrusion.
Ergebnis prüfen
Prüfe Förderradgriff und Herstellervorgaben. Kompensiere verstopfte Düsen niemals mit E-Steps.
Wo Material fehlt, zuerst beschreiben
Unterextrusion zeigt sich als Lücken, dünne Linien, unvollständige Deckschichten oder schwache Ablage. Notiere, ob alle Merkmale, nur schnelles Infill, Neustarts oder einzelne Regionen betroffen sind. Diese Muster verlangen unterschiedliche Untersuchungen. Sichere Datei, Profil und Material des fehlerhaften Beispiels. Ein größerer Extrusionsfaktor ist keine Diagnose und kann langsamere Bereiche überfüllen. Wähle einen passenden kleinen Vergleich, der dauerhafte Vorschubprobleme von Geschwindigkeits- oder Übergangsfehlern unterscheidet.
Den gesamten Filamentweg prüfen
Spule muss frei drehen und Filament ohne unerwarteten Widerstand laufen. Prüfe verwickelte Wicklung, enge Führung, beschädigten Schlauch und Einlauf nach Maschinenanleitung. Kontrolliere Antriebsgriff und Rückstände, ohne mehrere Einstellungen gleichzeitig zu ändern. Zeitweise Behinderung macht Vorschubmessungen unregelmäßig. Höhere mechanische Kalibrierung als Ausgleich erzeugt einen neuen Fehler, sobald die Blockade verschwindet. Stelle zuverlässige Bewegung her, bevor Materialmangel als stabiler Verhältnisfehler behandelt wird.
Düse und Temperatur mit Belegen beurteilen
Teilweise Blockade oder unpassender thermischer Zustand können die Ablage begrenzen. Inspektion und Reinigung hängen aber vom Hotend ab. Befolge dokumentierte Wartung statt improvisierter Befehle oder Demontage. Prüfe Temperatur gegen tatsächliches Material und Maschine. Höherer Wert verändert möglicherweise das Symptom und zugleich andere Eigenschaften. Niedrigere Geschwindigkeit ist ein weiterer kontrollierter Vergleich. Materialzustand konstant halten und Knacken oder Oberflächenänderung als Beobachtung notieren, nicht als Beweis für genau eine Ursache.
Bedarf gegen getesteten Volumenstrom prüfen
Fehlen Linien nur bei schneller, breiter oder hoher Extrusion, berechne den Bedarf. 0,45 mm Breite bei 0,20 mm Höhe und 100 mm/s ergibt 9 mm³/s in der Rechtecknäherung. Bei 200 mm/s werden 18 mm³/s benötigt. Eine validierte Grenze von 12 würde überschritten. Funktioniert die langsame Version, unterstützt das die Durchsatzprüfung statt global höheren Flow. Die Grenze muss zu Düse, Material und Temperatur passen. Der Rechner liefert keine universelle Hotend-Leistung.
Mechanischen Vorschub und Flow trennen
E-Steps oder passender Firmwareparameter beschreibt Bewegung. Materialfaktor korrigiert Ablage nach gesichertem Vorschub, Pressure Advance betrifft Übergänge. Diese Aufgaben sind keine austauschbaren Lösungen. Wiederholbarer Soll-Ist-Vorschub kann mechanische Korrektur begründen; wechselnde Messungen brauchen Diagnose. E-Steps dürfen nicht in ein Klipper-Rotation-Distance-Feld kopiert werden, weil die Konventionen verschieden sind. Nach begründeter Änderung erneut physisch messen, bevor materialspezifische Flow-Tests beginnen und neue Korrekturen hinzugefügt werden.
Aktive Faktoren und Slice untersuchen
Slicer-Faktor, Firmware-Multiplikator und Bedienübersteuerung können gemeinsam wirken. Prüfe die tatsächlichen Werte des Tests. Eine fremde Materialkonfiguration oder bearbeitete Datei kann unpassende Kommentare enthalten. Betrachte echte Pfade, besonders Decklagen und schmale Bereiche, die eher Strategie als globalen Materialmangel zeigen. Fehler nur nach Fahrten können Rückzug oder Übergang betreffen. Fehler nur in der ersten Schicht benötigen Kontakt- und Oberflächenprüfung. Die örtliche und zeitliche Verteilung hilft bei der Auswahl der nächsten begründeten Maßnahme.
Jeweils eine Größe vergleichen
Drucke Referenz und eine absichtliche Alternative. Bei Durchsatzverdacht wird anspruchsvolle Geschwindigkeit gesenkt, anderes bleibt gleich. Bei Flow-Verdacht folgt ein dokumentierter Materialtest nach stabiler Hardware. Notiere Lücken, Oberfläche, Haftung und Maße, nicht nur eine glattere Fläche. Erfolglose Änderung vor der nächsten Vermutung zurücknehmen. Werden mehrere Größen zugleich verändert, bleibt die Ursache einer Verbesserung unklar. Ein kurzes Protokoll verhindert eine Kette gegenseitig kompensierender Werte, die am nächsten Modell scheitert.
Akzeptiertes Teil und Profil bestätigen
Drucke nach der Lösung repräsentative Geometrie mit normalen und anspruchsvollen Bereichen. Prüfe Schichtverbindung und Funktion neben Oberfläche. Geschlossene Lücken allein beweisen keine ausreichende Haftung. Speichere Material, Düse, Temperatur, Durchsatzgrenze und aktive Faktoren zum Setup. Nach relevanter Hardware- oder Profiländerung erneut validieren. Dauerhafter Materialmangel braucht eine ursachenbezogene Untersuchung. Ziel ist zuverlässige Ablage im vorgesehenen Betriebsbereich und kein hinter immer größeren globalen Multiplikatoren versteckter Defekt.
Fehlermuster für die Testwahl nutzen
| Muster | Vermutung | Kontrollierter Vergleich |
|---|---|---|
| Lücken nur im schnellen Infill | Bedarf kann über getesteter Kapazität liegen. | Anspruchsvolle Geschwindigkeit reduzieren und andere Einstellungen konstant halten, bevor global mehr Material angefordert wird. |
| Materialmangel direkt nach Fahrten | Neustart oder zeitlicher Übergang kann relevant sein. | Rückzug und wirkliche Neustartpfade untersuchen; kontinuierlich gedruckte Referenzregionen separat mit dem gleichen Profil beurteilen. |
| Unregelmäßiger Mangel überall | Widerstand oder wechselnder Antriebsgriff kann mitwirken. | Gesamten mechanischen Filamentweg kontrollieren und Vorschubtests wiederholen, statt Schlupf durch eine höhere E-Steps-Einstellung zu verdecken. |
Soll ich Lücken mit höherem Flow schließen?
Erst Muster, zuverlässige Hardware und getesteten Durchsatz prüfen. Globales Erhöhen kann nicht betroffene Bereiche überfüllen.
Warum fehlen Linien nur im schnellen Infill?
Das kann eine Durchsatzprüfung begründen. Bedarf rechnen und langsameren kontrollierten Test neben anderen Ursachen vergleichen.