
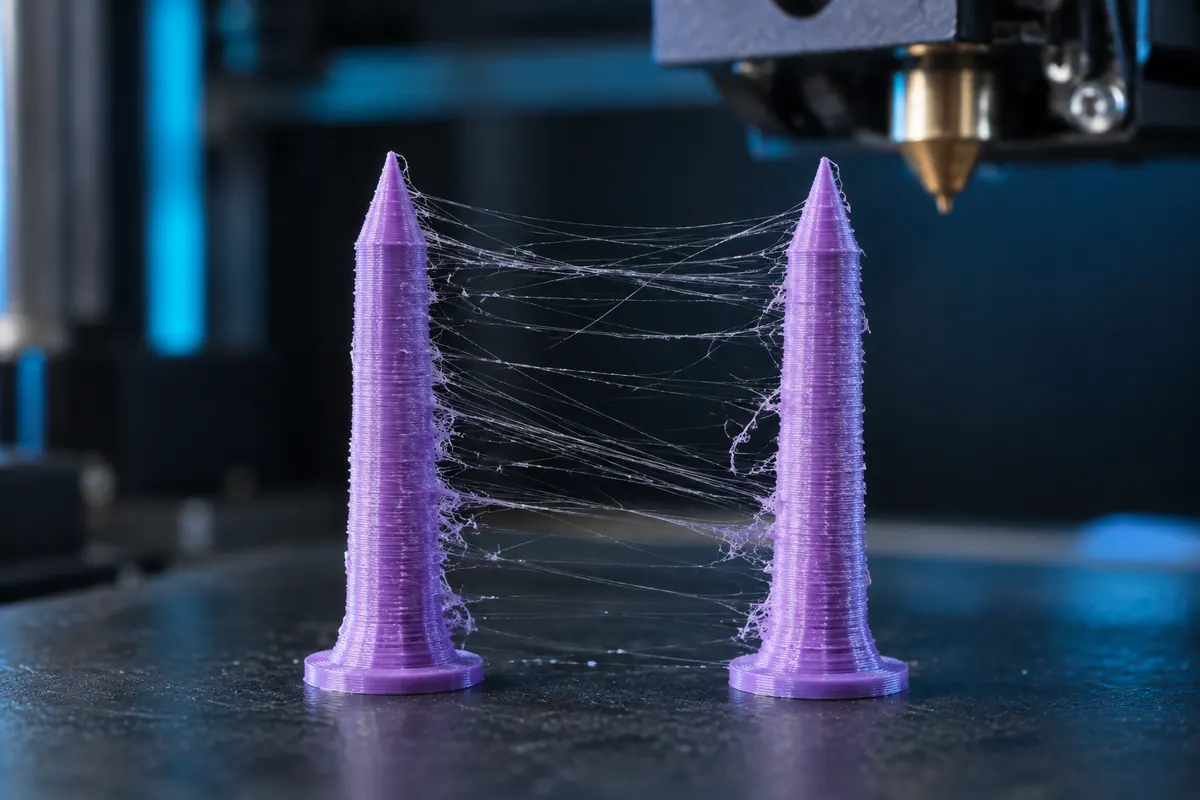
Fachliche Einordnung
Beginne mit passendem Herstellerprofil und trockener Referenzspule. Entferne zugängliche Ablagerungen nach freigegebenem Verfahren und nutze einen wiederholbaren Test mit Leerfahrten. Ändere Temperatur im Materialbereich und prüfe Rückzug sowie Fahrstrategie einzeln.
Praktisches Vorgehen
Übertrage Bowden-Rückzug nicht auf fremden Direktantrieb. Zu viel Rückzug kann weitere Förderprobleme erzeugen. Prüfe Haftung und Oberfläche nach der Änderung; weniger Gesamtextrusion zum Verstecken von Fäden ist keine sinnvolle Kalibrierung.
Rechnung und Einheiten
Neuer Faktor = aktueller Faktor × Soll/Istwand. 1,00 bedeutet 100 %; Slicer- und Firmwarefaktoren können sich multiplizieren.
Nachvollziehbares Beispiel
Faktor 1,00, Soll 0,45 mm und Ist 0,47 mm schlagen 0,95745 vor. Drucke erneut und prüfe Oberfläche sowie Maße.
Ergebnis prüfen
Miss abgekühlte Proben mehrfach. Große Korrekturen können Hardware- oder Förderfehler statt eines Flowfehlers anzeigen.
Das Muster vor einer Rückzugsänderung dokumentieren
Fotografiere das Teil und unterscheide Fäden zwischen Inseln, Nahtbereiche, fast jede Fahrt und Ablagerungen nach langen Pausen. Feine Haare und dicke Tropfen können verschiedene Ursachen haben. Sichere Datei und Profil des Beispiels. Ein pauschal größerer Rückzug ist kein guter Anfang ohne Referenz. Wähle einen kleinen Test mit für den Fehler repräsentativen Fahrwegen und halte seine Geometrie während des Einstellungsvergleichs konstant. So lassen sich Beobachtungen später einer konkreten Änderung zuordnen.
Materialzustand und Vorschub prüfen
Verwende bekanntes Material in gleichbleibendem Zustand und prüfe den freien Spulenlauf. Knacken, Blasen und raue Extrusion sind Hinweise, beweisen aber nicht allein Feuchtigkeit. Rückstände an der Düsenaußenseite können ebenfalls Ablagerungen hinterlassen. Befolge die passende Inspektions- und Reinigungsanleitung statt einer beliebigen Flow-Korrektur. Bei verdächtigem Materialzustand einen dokumentierten geeigneten Trocknungsprozess verwenden und denselben Test vergleichen. Ein zuverlässiger Filamentweg schafft erst die Grundlage für sinnvolle Rückzugsversuche.
Temperatur kontrolliert vergleichen
Verwende Werte innerhalb der unterstützten Material- und Druckerangaben. Ändere eine Größe und prüfe neben Fäden auch Oberfläche sowie Haftung. Eine niedrigere Temperatur kann sichtbare Haare vermindern und gleichzeitig schwache Schichten oder Unterextrusion erzeugen. Geschwindigkeit und Durchsatz bleiben für den Vergleich ähnlich. Die beste Einstellung ist nicht der kälteste Wert mit sauberer Miniatur, sondern muss die vorgesehenen Bauteile und Druckbedingungen zuverlässig unterstützen. Dokumentiere deshalb die gesamte Qualitätsänderung.
Rückzug zum Extrusionssystem passend wählen
Direktantrieb und längere Filamentwege können unterschiedlich reagieren. Kopiere einen Wert anderer Maschinen nicht ohne Kontext. Nutze das passende Ausgangsverfahren und begrenzte Änderungen. Zu viel Rückzug kann Neustartlücken, Schleifen oder neue Vorschubprobleme verursachen. Distanz und Geschwindigkeit werden getrennt notiert; gleichzeitige Änderungen verschleiern die Wirkung. Werden Fäden weniger, aber entstehen nach jeder Fahrt Lücken, wurde ein Fehler gegen einen anderen getauscht. Diese Variante ist keine akzeptierte Endlösung.
Fahrstrategie beeinflusst Möglichkeiten zum Nachlaufen
Prüfe die nicht extrudierenden Wege in der Vorschau. Andere Routen können offene Oberflächen meiden, verändern aber gegebenenfalls die Fahrtdauer. Eine einzelne Option beseitigt nicht automatisch jeden Faden. Vergleiche Vorschau und Test bei unveränderter Temperatur und Rückzug. Z-Bewegungen und Nahtlage beeinflussen ebenfalls sichtbare Fehler und werden dokumentiert. Eine hilfreiche Änderung muss neben der Optik Maße und zuverlässige Extrusionsneustarts erhalten. Prüfe deshalb auch die Bereiche unmittelbar nach den Fahrbewegungen.
Am tatsächlichen Modell validieren
Ein Zweipfostentest findet einen Bereich, die Produktionsform kann aber längere Fahrten, mehr Inseln oder anderen Durchsatz besitzen. Drucke den relevanten Bereich oder ein repräsentatives Teil mit Kandidateneinstellungen. Vergleiche Dauer und neue Lücken vor dem Speichern. Ein Protokoll aus Variable, Ergebnis und Schluss macht erfolglose Änderungen reversibel. Entferne kosmetische Restfäden erst nach Klärung der wiederholbaren Ursache. Nacharbeit beweist nicht, dass die Extrusionseinstellungen bereits richtig gewählt wurden.
Ergebnis mit Referenz vergleichen
Bewahre eine beschriftete Vergleichsprobe auf. So wird später sichtbar, ob ein anderes Material oder ein längerer Fahrweg wieder Fehler erzeugt, statt alte Einstellungen ungeprüft zu übernehmen.
Sollte ich zuerst immer den Rückzug erhöhen?
Nein. Referenz sowie Material, Vorschub und Temperatur prüfen. Übermäßiger Rückzug kann Neustartfehler erzeugen.
Garantiert ein sauberer Kleintest ein sauberes Bauteil?
Nein. Mit tatsächlichen Fahrwegen, Inseln und Durchsatzanforderungen der vorgesehenen Form validieren.